同じ機械なのに、なぜ性能が違う? 超音波溶接機の共振ずれとボルト破断:冴えない機械の救いかた(14)(4/4 ページ)
本連載「冴えない機械の救いかた」では、メカ設計の失敗事例を題材に、CAE解析や計測技術を用いて、不具合の発生メカニズムとその対策を解説していく。第14回は、同じ図面で製作された4台の超音波溶接機で、ある号機は溶接強度が出ず、別の号機ではボルトが1週間で破断した事例を取り上げる。CAE解析と振動計測から、ねじ締結部のフレッチングや共振状態のずれを読み解き、ボルト破断の対策と溶接強度の安定化に至った過程を追う。
ツールの疲労破断の有無を予測する
壊れるとしたらツールなので、ツールが疲労破断するかどうかを予測する必要があります。図14にツールの疲労破断評価法を示します。応力集中箇所からき裂が進展するので、危なそうなところの第一主応力を評価しました。

有限要素法は応力集中部の応力を求めるのが得意なのですが、応力集中部の最大応力をクソ真面目に求める必要はありません。図15は、連載第7回で紹介した応力集中係数αと切欠係数βの関係です。応力集中係数αがどれだけ大きくなっても、切欠係数βは頭打ちになります。

図14の応力観測点とY座標値との関係を図16に示します。切欠係数βの定義は式1でした。

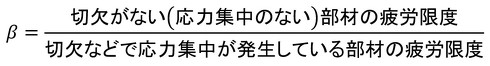
この定義から、「部材の疲労限度」は応力集中成分を含まない公称応力となります。βは焼き入れ鋼なので4[-]でいいでしょう。
CAE解析ソフトから公称応力がそのまま出てくるわけではありませんね。そこで、すみ肉溶接止端部の疲労強度評価で使われているホットスポット応力(参考文献[2])を、公称応力の代用としました。
図16に示すように、応力集中の影響を受けない部分の第一主応力を直線でカーブフィットし、最も応力が大きくなるであろうR部の位置の応力を推定します。これがホットスポット応力です。
式1を用いて、切欠などで応力集中が発生している部材の疲労限度を求め、これとホットスポット応力を比較します。マージンが2[-]以上あれば、疲労破断しないと判断できます。
ここでマージンを「安全率」と言ってもいいのですが、安全率の定義はいろいろあります(例えば「引張強さ÷単純計算した応力」などです)。そのため、ここでは「マージン」と表現しました。
前述した方法を記載した文献は、筆者が調べた限りありません。しかし、今回問題を起こした4台の後継機の開発で、この方法を用いてツールを設計したところ、一発設計で疲労破断しなかったので、そこそこ信頼できる方法だと考えています。
今回は読者の皆さんにとって少々退屈だったかもしれません。しかし、下記のような内容が含まれておりますので、何かのお役に立てればと思い執筆しました。
- ダブルナットの使い方の注意点
- フレッチング疲労
- 共振機器の性能がばらつく理由
- 共振機器で共振状態を維持する方法
- 振動シミュレーションにおける減衰力の表現方法
- 応力集中係数が大きい場合の疲労破断の有無を予測する方法
- ホットスポット応力の考え方
えっ~と、次は疲労破断対策の失敗事例の2例ですね。溶接と焼き入れの話をします。 (次回へ続く)
Profile
高橋 良一(たかはし りょういち)
RTデザインラボ 代表
1961年生まれ。技術士(機械部門)、計算力学技術者 上級アナリスト、米MIT Francis Bitter Magnet Laboratory 元研究員。
構造・熱流体系のCAE専門家と機械設計者の両面を持つエンジニア。約40年間、大手電機メーカーにて医用画像診断装置(MRI装置)の電磁振動・騒音の解析、測定、低減設計、二次電池製造ラインの静音化、液晶パネル製造装置の設計、CTスキャナー用X線発生管の設計、超音波溶接機の振動解析と疲労寿命予測、超電導磁石の電磁振動に対する疲労強度評価、メカトロニクス機器の数値シミュレーションの実用化などに従事。現在RTデザインラボにて、受託CAE解析、設計者解析の導入コンサルティングを手掛けている。⇒ RTデザインラボ
Copyright © ITmedia, Inc. All Rights Reserved.
関連記事
 メカトロ機器を素早く動かしたい! LMガイドの剛性をCAEでどう再現する?
本連載「冴えない機械の救いかた」では、メカ設計の失敗事例を題材に、CAE解析や計測技術を用いて、不具合の発生メカニズムとその対策を解説していく。第13回は、前回取り上げたLMガイドの剛性を有限要素法解析に反映する方法を紹介する。LMガイドの回転剛性を等価なばねモデルとして表現し、実験との比較によってモデルの妥当性を検証した上で、1軸テーブル全体のモーダル解析まで取り上げる。 メカトロ機器を素早く動かしたい! LMガイドのレイアウトで変わる機械剛性
本連載「冴えない機械の救いかた」では、メカ設計の失敗事例を題材に、CAE解析や計測技術を用いて、不具合の発生メカニズムとその対策を解説していく。第12回は、LMガイドのレイアウトに着目。1軸アクチュエーターのフィードバック制御と機械剛性の関係を整理し、LMブロックの配置によってテーブル剛性がどのように変わり、それが位置決め動作にどう影響するのかを、計算と実験データを交えて紹介する。 ストップ! 外注丸投げ――CAE解析や冷却系の設計を自分でやれるようになろう
CAE解析とExcelを使いながら冷却系の設計を“自分でやってみる/できるようになる”ことを目指す連載。連載第1回では、冷却系設計に関する題材をいくつか紹介し、本連載で取り上げるトピックスについて整理する。 連載「CAEを正しく使い疲労強度計算と有機的につなげる」の内容と有限要素法
金属疲労を起こした際にかかる対策コストは膨大なものになる。連載「CAEを正しく使い疲労強度計算と有機的につなげる」では、CAEを正しく使いこなし、その解析結果から疲労破壊の有無を予測するアプローチを解説する。連載第2回では本連載の「あらすじ」と「有限要素法」について取り上げる。 解析専任者に連絡する前に、設計者がやるべきこと
連載「CAEと計測技術を使った振動・騒音対策」では、“解析専任者に連絡する前に、設計者がやるべきこと”を主眼に、CAEと計測技術を用いた機械の振動対策と騒音対策の考え方や、その手順について詳しく解説する。連載第1回では、本連載の趣旨、振動対策や騒音対策が必要となる場面などについて取り上げる。 設計者なら一度はやってみたい形状最適化、お金をかけずにどこまでできる?
原理原則を押さえていれば、高額なソフトウェアを用意せずとも「パラメトリック最適化」「トポロジー最適化」「領域最適化」といった“形状最適化”手法を試すことができる! 本連載ではフリーのFEM(有限要素法)ソフトウェア「LISA」と「Excel」のマクロプログラムを用いた形状最適化にチャレンジする。