余計な溶接が疲労破断を招く!? L金具の取り付け方法に潜む落とし穴:冴えない機械の救いかた(15)(2/3 ページ)
本連載「冴えない機械の救いかた」では、メカ設計の失敗事例を題材に、CAE解析や計測技術を用いて、不具合の発生メカニズムとその対策を解説していく。第15回は、繰り返し荷重が作用しないL金具を溶接したことで、ベース板が疲労破断する事例を取り上げる。溶接部の疲労強度を評価し、ボルト締結との違いを考える。
図11にすみ肉溶接の熱収縮解析結果を示します。典型的な変形(溶接ひずみ)が発生しています。赤い領域はミゼス相当応力が1000[MPa]以上となった領域です。弾性解析なので大きな応力となっていますが、1000[MPa]は降伏応力より大きいので、溶接ビード近傍は塑性変形し、残留応力は降伏応力になるだろうと分かります。

どんな溶接をしても残留応力は降伏応力だから、SS400材の溶接部の平均応力は降伏応力で、230[MPa]程度でしょうか。式1(参考文献[1])に代入して溶接部の疲労限度を求めます。式の記号は図10を参照ください。
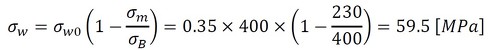
切欠係数βを求めるために応力集中係数αを求めましょう。図3からα=274.7÷78.1=3.52[-]となります。かなり細かく要素分割したのですが(図12)、この応力集中係数は怪しい値です。
溶接ビードの角部の曲率半径は、溶接ビードの仕上げ加工をしない場合、ゼロに近い値です。曲率半径がゼロということは、弾性力学的に応力集中係数は無限大です。

応力集中係数が無限大でも大丈夫。図8に従えば、引張強さが400[MPa]の場合、切欠係数βは図8の赤色線で示され、応力集中係数がどれだけ大きくなってもβ=2[-]くらいとなります。応力集中を考慮した疲労限度は式2となります。
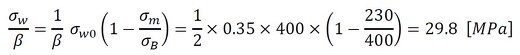
設計の場面では、安全率 SF(アンウィンの安全率ではなく現代の安全率です。2[-]くらいでしょうか)を考慮しなければなりませんが、ここでの議論は「疲労破断するか/しないか」なので、安全率は考慮しません。許容応力σalを設定するならば、式2の値を現代の安全率で割った値となります。過去の記事の総動員状態となってしまいましたね。
式2の疲労限度は、(1)材料の疲労限度のばらつき分、(2)応力集中分、(3)平均応力分を考慮した、コミコミ価格の疲労限度です。コミコミ価格の許容応力なので、比較する相手は応力集中成分を含まない公称応力となり、今回は「荷重÷断面積」で78.1[MPa]です。
ここで注意があります。前述した疲労限度は図13に示した応力振幅です。今回作用している荷重が片振り荷重なのか、両振り荷重なのか、また最大値と最小値の差がどれくらいなのかを注意して見極めなければなりません。今回の荷重はゼロから最大値まで変動するとしましょう。応力振幅は前述した公称応力の半分となり、39.1[MPa]となります。

公称応力ベースの応力振幅が安全率を考慮しない疲労限度(σw/β)を上回ったので、今回は溶接止端部からき裂が発生し、いずれ疲労破断すると予測されます。
これまでのまとめ
溶接部の疲労強度計算を書きましたが、過去の記事を動員して説明を省いたにもかかわらず長くなってしまいました。手順をまとめましょう。
(1) 溶接部が非荷重伝達型か荷重伝達型かを見極める。
(2) 非荷重伝達型の場合は、溶接止端部の応力集中係数αを求める。しかし、この作業はほとんどのケースで不要で、応力集中部の曲率半径がゼロと考えて(溶接ビードが精度よく成形されているとは考えにくいです)、α→∞と考えてよい。
(3) 切欠係数βを図8のグラフなどから求める。応力集中係数αを求めなくても、α→∞と考えれば、切欠係数βは材料の引張強さから決まり、2~3.5[-]程度となる。
(4) 引張強さの0.35倍を、切欠のない部品の疲労限度σW0とする。
(5) 修正グッドン線図(式1)を使って平均応力が作用したときの疲労限度σWを求める。平均応力は材料の降伏応力を用いる。
(6) σWを安全率(ここでは1[-]としました)と切欠係数βで割ったものが許容応力σalとなる。
(7) 「荷重÷断面積」、ないしははりの曲げ理論から、繰り返し荷重による応力振幅σaを求める。
(8) σa<σalが成立したら、溶接止端部のき裂に起因する金属疲労破断はないと考える。
溶接の専門書に従った強度評価
前述した安全率を考慮しない疲労限度(σw/β=29.8[MPa])と、溶接の専門書による許容応力を比較しましょう。
溶接の本はたくさんありますが、「これこれこうやって計算して、応力レンジがこの値以下だったらOKです」と知りたいことをズバリ書いた本は少なく、筆者の知る限り参考文献[3]と同[4]くらいしかありません。
参考文献[3]に従うと、溶接止端部の応力レンジは65[MPa]で、この応力レンジでの破断までの荷重数は2×10⁶[cycles]です。荷重数を無限回とすると46[MPa]となります。このときの荷重は変動しないものとします。この応力は図13の応力レンジであることに注意してください。
応力振幅に換算すると46[MPa]の半分の23[MPa]です。式2の応力振幅29.8[MPa]と、そこそこいい線いって合っているようです。ともに安全率を考慮していないので、筆者の計算方法に安全率(2[-])を考慮すると問題ない計算方法のように思えますが、筆者は参考文献[3]を今すぐAmazonに注文することを勧めます。
溶接部にはHAZ(Heat Affected Zone/熱影響部)といって、結晶粒の粗大化などによって強度がより低下している部分があります。このため文献値が小さくなったと考えられますが、HAZを持ち出さなくても、せっかく製鋼工程で熱処理や圧延工程により強度を出していたのに、溶接したために鉄がいったん溶けて、これらの苦労が全部チャラになってしまっていると解釈しています。
問題提起の繰り返し
ベース板のみに繰り返し荷重が作用するので、L金具には繰り返し荷重がかからず、L金具の溶接の影響はないだろうと考えたところが落とし穴でした。ベース板の疲労強度計算(図1)だけでOKだろうと考えたことが問題だったのです。溶接によって応力集中と残留応力の影響を受けるため、力線が溶接ビードを通らなくても疲労破断につながるということです。ここでいえることは、以下です。
荷重がかからない部品を取り付けるために余計な溶接をしたら、疲労破断する。
Copyright © ITmedia, Inc. All Rights Reserved.