テスラにおけるギガキャストの基本的な考え方と方向性【後編】:いまさら聞けないギガキャスト入門(8)(3/3 ページ)
自動車の車体を一体成形する技術である「ギガキャスト」ついて解説する本連載。第8回は、第6回の前編と第7回の中編に続き、テスラのギガキャストに関する基本的な考え方とその方向性について見てみる。
13.多方向金型による車体一体鋳造の工程
図15は、US20190217380A1の車体一体鋳造の工程、つまりテスラのギガキャストにつながる「多方向金型(Multi-directional die)」の考え方を、車体フレーム一体鋳造の工程として表した概念図である。

特に重要なのは、従来のダイカストのように「上型と下型だけを開閉する」のではなく、中央の固定部分(102:中央ハブ)を中心として、周囲の複数のエジェクターダイ(108系)をX/Y/Z方向から動かし、複雑な車体形状を一つの鋳造キャビティとして形成する点である。
図15の流れを、「金型の動作」→「鋳造」→「車体フレーム完成」という一連の「製造工程」として見ると次のようになる。
- 金型を開く
- 金型を閉じて、鋳造の準備
- 周囲の金型を中央へ移動して閉じる
- 108系:可動側金型(Ejector Die)をX/Y/Z方向から中央へ移動する
- 114:キャビティ部(Mold cavity)を形成する
- 106系と108系によって、車体フレーム形状の巨大な鋳造空間を形成する
- 型締め中に溶融アルミニウムを高圧で注入・射出する
- 高圧でアルミニウム合金をキャビティへ充填(じゅうてん)する
- 冷却/凝固させる
- アルミニウムが凝固すると、ホワイトボディー(Vehicle frame)が完成する
- 金型を多方向へ開いて車体フレームを取り出す
- 108系を多方向へ退避させ、車体フレームを取り出す
ここからは上記の工程のポイントを簡単に見ておく。
(1)金型開放状態
図15左上の(1)が、鋳造開始前の状態である。
中央に、「102:中央ハブ(Central hub)」が配置されている。その周囲に、「106系:固定側金型(Cover Die)」と「108系:可動側金型(Ejector Die)」が配置されている。
この段階では、108系のエジェクターダイは中央から離れている。つまり、金型を開いて、車体部品を入れるための空間を確保した状態である。
図15ではX/Y/Z方向の矢印が示されている。これは、108系の金型が単純に上下方向だけではなく、X方向=左右、Y方向=前後、Z方向=上下へ移動できることを示している。
(2)金型閉じ/鋳造準備
まず、108系:可動側金型が、周囲から中央に向かって移動する。そして、106系:固定側金型+108系:可動側金型+102:中央ハブによって、車体形状をした閉じたとなる「114:キャビティ部(Mold cavity)」の空間が形成される。
図15を理解する上では、この114:キャビティ部が非常に重要である。キャビティ部とは、鋳造したい製品の形をした「空洞」のことである。通常のダイカストと異なり、今回の場合は単純な小さな空洞ではない。車体フレームである「116:ホワイトボディー(Vehicle frame)」の形状そのものをした巨大な空洞を形成することになる。
従って、金型→114:キャビティ部→溶融アルミニウム→冷却/凝固→116:ホワイトボディーという関係になる。
つまり、114:キャビティ部は「製品そのもの」ではなく、製品を作るための空間である。
(3)溶融アルミニウムを高圧射出する
金型を閉じると、次に溶融アルミニウムを注入する。
図15の中央右側にオレンジ色で示されているのが、溶融アルミニウムである。ダイカストでは、溶融したアルミニウム合金を非常に高速/高圧で金型内部へ送り込む。そのため、溶融アルミニウム→114:キャビティ部という流れで、車体フレームの形状をしたキャビティ部を満たす。
ではなぜ「多方向金型」が必要になるのか。
ここが、この特許概念の面白いところである。普通のダイカスト金型なら、上型→製品形状→下型のように、基本的には上下方向に金型を開閉する。
しかし、車体フレームは非常に複雑である。例えば、フロント/リアの車輪周辺、同サスペンション取り付け部、バッテリー部、サイドシル、フロア、クロスメンバー、ピラー接続部などが一体となっている。
そのため、単純に上下へ金型を開こうとすると、金型が製品に引っ掛かってしまう(アンダーカット)可能性がある。
そこで、108系:可動側金型を多方向から動かす、という考え方が登場する。
そして図15において最大のポイントになるのが、108系:可動側金型を多方向から動かすことにある。
108系は、Ejector Die(エジェクターダイ)=可動側金型である。しかも1つだけではない。図15では、左側、右側、上側、下側、前側、後側 などに複数のエジェクターダイが配置されている。これらが、X/Y/Z方向へ移動する。場合によっては回転動作も考えられる。
これによって、車体フレームの複雑な形状に合わせて、金型そのものを多方向から分解/退避させることが可能になるわけだ。
(4)金型を開いて車体を取り出す
鋳造したアルミニウムが冷却/凝固すると、116:ホワイトボディーが完成する。
ここで再び108系:可動側金型が動く。今度は、中央から外側へ後退する。
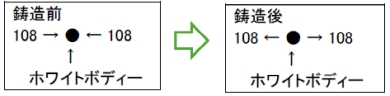
これによって、金型と干渉することなく、複雑な車体フレームを取り出すことができる。
最終的に出来上がるのが、116:ホワイトボディーである。つまり、車体フレーム=車体の骨格である。
通常の自動車製造では、このような車体骨格を多数のプレス部品や鋳造部品などに分割し、それらを溶接して組み立てる。
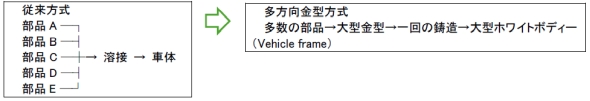
これがギガキャストにつながる重要な考え方といえる
5)従来の車体製造との違い
従来の車体製造とギガキャスト的な考え方を比較すると表7のようにまとめられる。
| 従来の車体製造 | ギガキャスト的な考え方 |
|---|---|
| 多数の部品 | 大型一体部品 |
| プレス加工 | 大型ダイカスト |
| 多数の金型 | 大型・複雑な金型 |
| 多数の溶接 | 溶接箇所を大幅削減 |
| 多数の工程 | 工程統合 |
| 多数の搬送 | 搬送削減 |
| 多数の接合部 | 一体化 |
| 組立工数が大きい | 組立工程を短縮 |
| 表7 従来の車体製造とギガキャスト的な考え方の比較 | |
ギガキャストの本質は単に「大きな鋳造機を使うこと」ではない。むしろ重要なのは、「従来、多数の部品を組み立てていた車体構造を、巨大な鋳造部品として工程統合すること」にある。
ここで少し注意が必要である。
図15は、US20190217380A1の特許に示される発想を理解しやすくするための概念的な説明図として見るのが適切である。つまり、この特許図そのものがテスラの実際のギガプレスの構造をそのまま示しているという意味ではない。
しかし、考え方としては、「大型車体構造を一体鋳造するには、従来の単純な2方向開閉金型だけではなく、複雑な車体形状に対応する金型分割/可動方向/取り出し方法が重要になる」という点で、後のギガキャスト技術を理解する上で非常に興味深い。
特に、102:中央ハブ⇒106系:固定側金型+108系:可動側金型⇒114:キャビティ部⇒116:ホワイトボディーという構造は、「中央を基準に、周囲の金型を多方向から動かして巨大な車体キャビティを作る」という発想として捉えると非常に分かりやすい。
そして、108系:可動側金型を多方向へ動かせることが、複雑な車体形状を金型から取り出すための鍵となっているのである。
参考/引用文献
- 武藤一夫「図解よくわかる機械加工」、共立出版社、2012年4月、ISBN:9784320081888
- 武藤一夫、高松英次「これだけは知っておきたい金型設計・加工技術」、日刊工業新聞社、1995年1月、ISBN:9784526036439
- 武藤一夫「エンジニア必携トヨタにまなぶ デジタル生産事例・用語集」、産業図書、2021年12月、ISBN:9784782841082
- 武藤一夫「図解CAD/CAM入門 CAD/CAE/CAM/CATによるモノづくりを解説」、大河出版、2012年8月、ISBN:9784886617224
- 武藤一夫「進化し続けるトヨタのデジタル生産システムのすべて」、技術評論社、2007年12月、ISBN:9784774132822
- Tesla
- Wikipedia
- テスラ特許:US20190217380A1(Google Patents)
- テスラ公式モデル Yサービス資料:1-Piece Cast Rear Under Body
筆者プロフィール
武藤 一夫(むとう かずお) 武藤技術研究所 代表取締役社長 博士(工学)
1982年以来、職業能力開発総合大学校(旧訓練大学校)で約29年、静岡理工科大学に4年、豊橋技術科学大学に2年、八戸工業大学に8年、合計43年間大学教員を務める。2018年に株式会社武藤技術研究所を起業し、同社の代表取締役社長に就任。自動車技術会フェロー。
トヨタ自動車をはじめ多くの企業での招待講演や、日刊工業新聞社主催セミナー講演などに登壇。マツダ系のティア1サプライヤーをはじめ多くの企業でのコンサルなどにも従事。AE(アコースティック・エミッション)センシングとそのセンサー開発などにも携わる。著書は機械加工、計測、メカトロ、金型設計、加工、CAD/CAE/CAM/CAT/Network,デジタルマニュファクチャリング、辞書など32冊にわたる。学術論文58件、専門雑誌への記事掲載200件以上。技能審議会委員、検定委員、自動車技術会編集委員などを歴任。
Copyright © ITmedia, Inc. All Rights Reserved.
関連記事
- ≫連載「いまさら聞けないギガキャスト入門」バックナンバー
- ≫連載「トヨタ自動車におけるクルマづくりの変革」バックナンバー
 テスラにおけるギガキャストの基本的な考え方と方向性【中編】
自動車の車体を一体成形する技術である「ギガキャスト」ついて解説する本連載。第7回は、第6回の前編に続き、テスラのギガキャストに関する基本的な考え方とその方向性について見てみる。 テスラにおけるギガキャストの基本的な考え方と方向性【前編】
自動車の車体を一体成形する技術である「ギガキャスト」ついて解説する本連載。第6回からは前後編に分けて、テスラのギガキャストに関する基本的な考え方とその方向性について見てみる。 ギガキャストを発案したテスラの現在・過去・未来
自動車の車体を一体成形する技術である「ギガキャスト」ついて解説する本連載。第5回からは、ギガキャストを発案したテスラの取り組みを紹介する。今回は、テスラという会社について着目し、その歴史やクルマの開発状況、工場の展開などについて見てみる。 ギガキャストを可能にした「ギガプレス」の開発企業と動作サイクルを深掘りする
自動車の車体を一体成形する技術である「ギガキャスト」ついて解説する本連載。第4回は、超巨大ダイカスト成形機である「ギガプレス」の本体を開発したIDRAグループと、ギガプレスの動作サイクルの詳細について解説する。