「ダイシング」を知らずに後工程は語れない~ウエハーがチップへ変わる出発点~:いまさら聞けない 半導体後工程(2)(2/3 ページ)
本連載では、半導体の高性能化において重要性が増す後工程を中心に解説する。前回は、半導体製造工程全体のイメージをつかむため、「前工程」を紹介した。今回は、後工程の入り口となる「ダイシング」について紹介する。
なぜダイシングは難しいのか
シリコンは硬い一方、ガラスのようにもろい材料です。加工条件が適切でないと、切断面に「チッピング」と呼ばれる小さな欠けや、目に見えにくい内部クラックが発生します。加工直後には問題がないように見えても、製品完成後の温度変化や機械的応力によってクラックが進展する可能性があります。
重要なのは、単に切り離すことではなく、チップへ余計なダメージを与えずに切ることです。
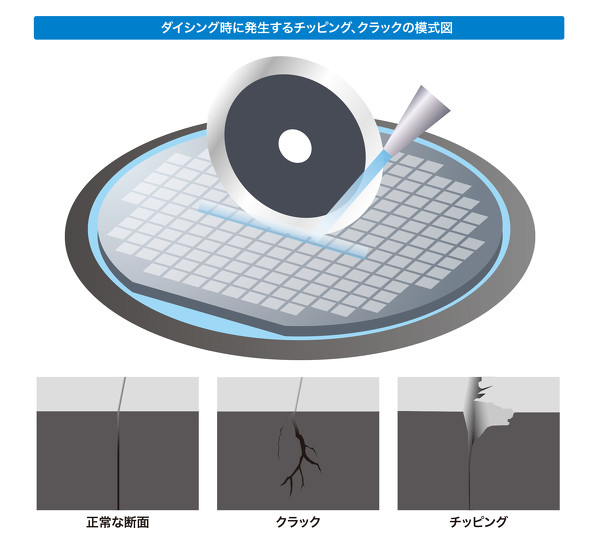
品質を左右する条件には、ブレードの回転数、ウエハーの送り速度、切込み深さ、冷却水の流量、ブレードの摩耗、スピンドルの振れ、ステージの送り精度などがあります。生産性を求めて送り速度を上げすぎれば、欠けやクラックが増えることがあります。
一方、送り速度を下げすぎれば処理能力が落ち、コストが上昇します。製品や材料に応じて、品質、生産性、工具寿命のバランスを取る必要があります。具体的な条件設定と加工方式の違いは、次回詳しく取り上げます。
近年は、従来のシリコンに加え、シリコンカーバイド(SiC)ウエハーや窒化ガリウム(GaN)層を形成した各種基板など、材料や積層構造の異なるウエハーを扱う機会も増えています。材料が変われば加工時の抵抗や損傷の現れ方も変わるため、ダイシングにも新たな対応が求められています。
切断前の準備から洗浄までがダイシング工程
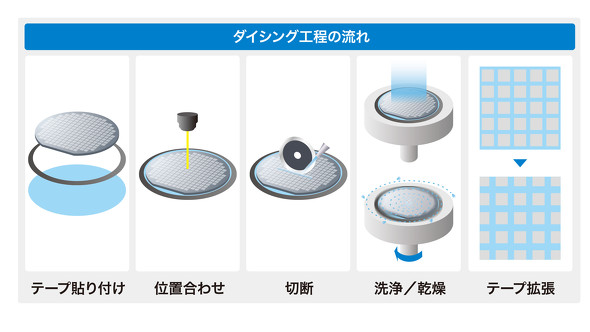
ダイシング工程は、ウエハーをただ切断するだけではありません。まず、ウエハーの裏面へダイシングテープを貼り、リング状のフレームに固定します。ダイシングテープを貼ることで、切断後のチップが飛散したり位置がずれたりするのを防ぎます。
ダイシングテープは粘着力が弱ければ加工中にチップが動き、強すぎれば次のダイボンディング工程で取り出しにくくなります。このため、切断中はしっかり保持し、紫外線を照射すると粘着力が低下するUVテープも広く使われています。テープの選定や貼り付け状態も、加工品質を支える大切な要素です。
次に、画像認識システムがウエハー上の位置合わせマークやスクライブラインを検出します。ウエハーは装置へ載せるたびに、わずかな位置ずれや回転ずれが生じるため、切断前の補正が欠かせません。位置合わせが完了すると、薄い円盤状のダイシングブレードを高速回転させ、スクライブラインに沿って切断します。
実際のウエハーでは、スクライブラインが常に鮮明に見えるとは限りません。表面の膜や配線パターン、反射の状態によって画像の見え方が変わるため、照明条件や検出位置の設定が重要になります。
また、ウエハー全体にわずかな伸びやゆがみがあれば、一点だけの補正では切断位置を保てません。複数箇所を確認し、ウエハーの状態に合わせて補正することで、最後の列まで切断位置を維持します。
加工中は純水を供給し、ブレードと加工部を冷却するとともに、切削で生じた細かな粉を洗い流します。水量が不足すれば冷却や異物除去が不十分になります。反対に、水の当て方が適切でなければ、薄いウエハーや小さなチップに影響を与えることがあります。流量だけでなく、水質やノズルの状態も管理対象です。
切断後は純水で洗浄し、シリコン粉やブレードの摩耗粉を除去して十分に乾燥させます。微細な異物や水分が残れば、後工程の接着や電気的接続に影響しかねません。
最後にテープを均一に拡張してチップ同士の間隔を広げ、ダイボンダが一個ずつ吸着しやすい状態にします。間隔が不均一になると、吸着ミスやチップ同士の接触による欠けにつながります。
特に微小チップでは、わずかな切削粉でもチップ寸法に対して無視できない大きさになります。洗浄後に水滴が残れば、乾燥跡や異物の再付着を招くこともあります。そのため、洗浄の強さ、時間、乾燥条件を製品に合わせて管理します。
切断が良好でも、洗浄や乾燥が不十分なら良品として次工程へ渡せません。工程全体を1つの品質保証システムとして捉える必要があります。
Copyright © ITmedia, Inc. All Rights Reserved.